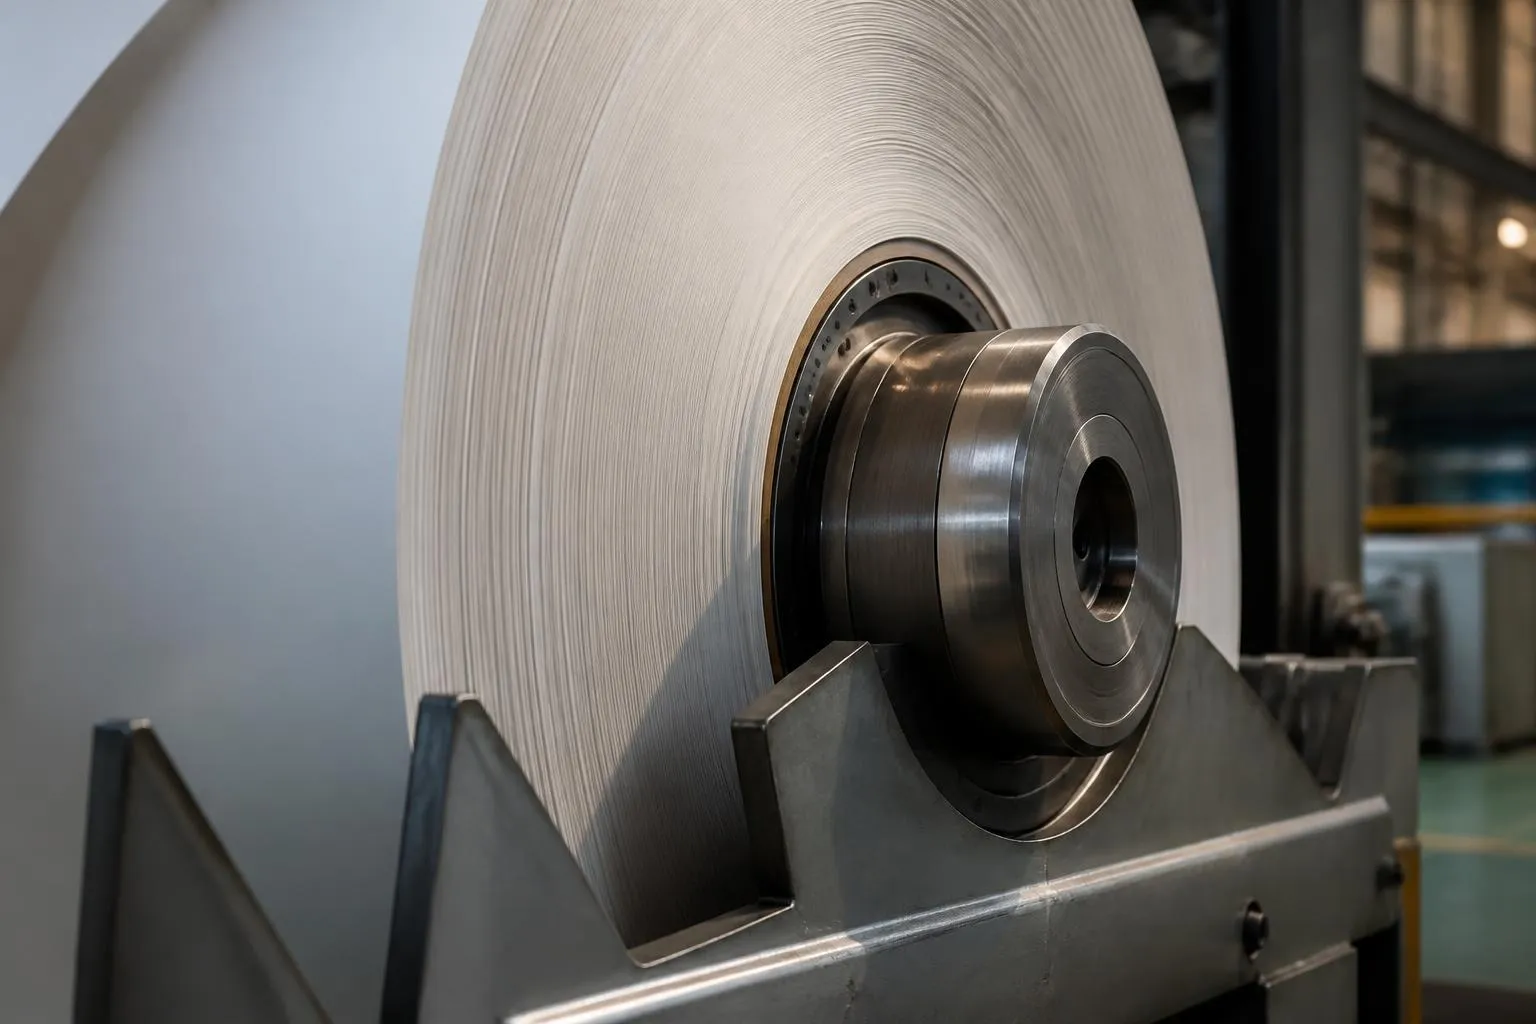
La fabrication du papier passe pour un écrasement : du bois broyé, pressé, séché. À l’entrée de la machine, la pâte est une eau à peine trouble, 12 grammes de fibre par litre, et les cent mètres de ferraille qui suivent ne servent qu’à reprendre ce qu’on vient d’ajouter.
Je venais pour le pont roulant de la salle de bobinage, trente tonnes de charge nominale et un carnet en retard. Pendant que la vérification tournait, le conducteur de machine m’a fait remonter la ligne à l’envers, de la bobine vers la caisse de tête, en criant parce qu’on ne s’entend pas sous la hotte.
1 · Le parc à bois. Deux caristes dehors sur des chargeuses, un conducteur d’installation en cabine.
- Entre
- Des grumes d’éclaircie et des chutes de scierie, pesées au pont-bascule.
- Il s’y passe
- L’écorce s’arrache par frottement des bois les uns contre les autres dans un tambour qui tourne, puis le bois nu passe au couteau et tombe en copeaux.
- Avec
- Un tambour écorceur, une déchiqueteuse à disque, des cribles étagés.
- En
- Le copeau visé fait 12 à 25 mm de long et 2 à 10 mm d’épaisseur.
- Sort
- Un tas de copeaux calibrés, repris au godet vers le silo de cuisson.
- Ce qui rate
- Le surépais, un copeau trop gros pour cuire à cœur. Le crible le retient et il repart au couteau. La fine passe au travers et finit brûlée en chaudière.
2 · La cuisson. Un conducteur de lessiveur devant quatre écrans, un rondier qui fait le tour des pompes deux fois par poste.
- Entre
- Les copeaux et la liqueur blanche, soude et sulfure de sodium.
- Il s’y passe
- La lignine qui colle les fibres se dissout, et les fibres se séparent sans être coupées.
- Avec
- Un lessiveur, colonne d’acier de plusieurs dizaines de mètres alimentée par le haut.
- En
- Autour de 170 °C sous pression, deux à cinq heures selon l’essence.
- Sort
- De la pâte écrue brune et de la liqueur noire, qui part brûler en chaudière de récupération. Un kilo de bois sec donne 450 à 500 grammes de pâte.
- Ce qui rate
- La bûchette, un paquet de fibres resté collé faute de cuisson à cœur. Elle traverse la machine sans se défaire et se voit à l’œil sur la feuille finie.
3 · Le blanchiment et la préparation. Deux conducteurs, dans la salle de contrôle du lessiveur.
- Entre
- La pâte écrue, qui porte encore environ 5 % de lignine.
- Il s’y passe
- Lavage à contre-courant, blanchiment en tours successives, puis raffinage entre deux disques garnis de lames qui écorchent la paroi des fibres pour qu’elles s’accrochent entre elles.
- Avec
- Des laveurs, trois ou quatre tours de blanchiment, des raffineurs à disques.
- En
- La blancheur passe de 23 à 40 points sur la pâte écrue à 89 ou 92 sur la pâte blanchie.
- Sort
- Une pâte chargée de carbonate de calcium et de kaolin, diluée et désaérée.
- Ce qui rate
- Le sur-raffinage. La pâte retient l’eau au lieu de la lâcher, elle ne s’égoutte plus sur la toile, et la seule réponse immédiate est de ralentir la machine.
4 · La caisse de tête et la table de formation. Le conducteur de machine et son aide, en bottes.
- Entre
- La pâte à 12 grammes de fibre par litre, un peu plus de 1 % de matière.
- Il s’y passe
- La caisse projette un jet plat sur toute la largeur de la toile, l’eau descend par gravité, puis les lames et les caisses sous vide l’aspirent au travers du tissu.
- Avec
- Une caisse de tête à dilution, une toile sans fin, un cylindre aspirant en bout de table.
- En
- La concentration monte de 2,5 % à 10 % au milieu de la table, puis à 18 % avant le cylindre aspirant.
- Sort
- Une feuille à 18 ou 20 % de matière sèche, qui ne se tient pas encore seule.
- Ce qui rate
- L’épair nuageux : les fibres se regroupent en paquets, et la feuille regardée par transparence montre des nuages clairs et sombres. Ça se rattrape à la dilution, jamais après.
5 · Les presses. Le même conducteur, qui ne quitte plus son pupitre.
- Entre
- La feuille à 20 % de matière sèche, portée par un feutre.
- Il s’y passe
- Elle est écrasée entre deux rouleaux contre le feutre, qui boit l’eau chassée par la pression.
- Avec
- Deux ou trois pincements, dont une presse à sabot qui allonge la zone de pression.
- En
- La siccité passe à 45 %, parfois 50 % avec une presse à sabot bien réglée.
- Sort
- Une feuille qui tient seule sur quelques mètres, ce qui suffit pour entrer en sécherie.
- Ce qui rate
- Le crevé. Le feutre saturé rend une partie de son eau quand la pression retombe, la goutte perce la feuille, et le trou file jusqu’à la casse deux postes plus loin.
6 · La sécherie. Le sécheur, qui ne voit pas le tiers de ce qu’il conduit.
- Entre
- La feuille à 45 %, encore froide.
- Il s’y passe
- Elle serpente entre deux rangées de cylindres de fonte chauffés à la vapeur, plaquée par des feutres sécheurs, sous une hotte fermée.
- Avec
- Plusieurs dizaines de cylindres, des échangeurs et des ventilateurs de poches.
- En
- La siccité monte de 50 % à 92 ou 98 % selon la sorte.
- Sort
- Du papier sec, lissé dans une lisse de fin de machine.
- Ce qui rate
- La casse, la rupture franche de la feuille. Tout ce qui sort pendant la reprise part au pulpeur, et il faut réengager une bande étroite d’un bout à l’autre de la partie chaude avant de rouvrir à pleine laize.
7 · L’enrouleuse. Un bobineur en bout de machine, un pontier pour la sortie.
- Entre
- La feuille sèche à pleine laize, jusqu’à dix mètres sur les plus grosses machines.
- Il s’y passe
- Le papier s’enroule sur un mandrin d’acier ; au diamètre voulu, le changement se fait en marche.
- Avec
- Une enrouleuse à bras et un pont roulant à deux crochets.
- En
- Jusqu’à 40 tonnes par bobine, et jusqu’à une bobine toutes les demi-heures.
- Sort
- La bobine mère, posée sur berceau, en attente de la refendeuse.
- Ce qui rate
- Le télescopage : enroulée trop mou, la bobine glisse sur elle-même et sort en cône. Elle ne se redresse pas, elle repart au pulpeur, quarante tonnes comprises.
La fabrication du papier consiste surtout à retirer l’eau, et le prix du kilo change à chaque poste
Sur la table de formation, l’eau part presque toute seule. La gravité fait le début, les lames placées sous la toile créent une dépression au passage et tirent le reste. C’est le tronçon le moins cher de la ligne : un quart environ de la suspension s’égoutte dès les premiers mètres.
Aux presses, l’eau ne part plus seule. Le feutre boit ce que la pression chasse, et la capacité d’aspiration des caisses qui l’essorent décide autant du résultat que la charge sur les rouleaux : un feutre saturé se comprime mal, la pression hydraulique monte dans le pincement, et l’eau se remet à circuler dans le mauvais sens.
Le reste s’évapore, et l’évaporation coûte. Pour retirer la même quantité d’eau, la sécherie dépense environ cent fois ce que dépense la partie formation et quatre-vingt-dix fois ce que dépensent les presses. La quantité qu’elle évacue correspond à peu près au poids du papier fini : une machine qui sort trente tonnes de papier dans l’heure a évaporé trente tonnes d’eau dans le même temps.
Rien de tout ça ne quitte le bâtiment. L’eau qui traverse la toile, chargée de fibrilles et de charges minérales, s’appelle l’eau blanche et remonte diluer la pâte avant la caisse de tête. C’est la même eau qui tourne, à laquelle on redonne des fibres à chaque tour.
À 1 800 mètres par minute, une casse envoie trente mètres de papier par seconde au pulpeur
Une machine à papier journal tourne autour de 1 800 mètres par minute, et certaines machines à ouate dépassent 2 200. Ça fait trente mètres de feuille par seconde. Quand la casse arrive, la machine ne s’arrête pas : elle continue de tourner pendant qu’on remonte à la cause.
La matière n’est pas perdue. Ce qui casse avant la sécherie tombe dans les fosses en cassés humides, ce qui casse après part en cassés secs, et tout revient au pulpeur pour être refabriqué. C’est le temps qui coûte, pas la fibre.
Le réengagement prend du temps. On ne relance pas une feuille de dix mètres de large d’un coup : un coupe-feuille détache une bande étroite au bord, biseautée pour qu’elle s’accroche, et cette langue de papier est conduite de cylindre en cylindre jusqu’à l’enrouleuse avant qu’on élargisse.
Les causes reviennent aux mêmes endroits. Un trou parti des presses. Un bord de feuille plus sec que le milieu, qui se rétracte et tire. Une température mal tenue dans les premiers cylindres, qui fait coller la fibre sur la fonte et arrache au passage suivant.
Vingt degrés au-dessus du point de rosée : le barème que le sécheur tient sur l’air des poches
Entre deux cylindres et sous les feutres se forment des volumes fermés qu’on appelle les poches, et c’est là que le sécheur travaille. L’air y entre chaud et sec, il repart chargé de vapeur, et le barème tient en deux valeurs : la température sèche doit rester au moins 20 °C au-dessus du point de rosée, et l’humidité absolue ne doit pas dépasser 200 grammes d’eau par kilo d’air sec.
Quand la ventilation dérive, on relève des poches à 700 grammes d’eau par kilo d’air, un point de rosée au-delà de 50 °C, et de la condensation qui retombe en gouttes sur la feuille.
Il décide seul de la répartition de la vapeur entre les groupes de cylindres, des débits d’air des poches, de la tension des feutres. À la relève, il transmet les températures relevées groupe par groupe, le profil d’humidité en travers de la laize, et les endroits où la feuille a molli sans casser.
Le métier est décrit noir sur blanc dans une certification de branche, conduire la sècherie d’une machine à papier, qui sépare la surveillance des paramètres, le contrôle du papier fini et les corrections à apporter. Trois à dix jours de formation, selon ce qu’on sait déjà en arrivant.
Un papier de 80 grammes en porte quatre d’eau, et la norme dit dans quelle pièce on le pèse
Le papier sort de machine à 92 ou 98 % de siccité, mais il ne reste pas là : la fibre reprend l’humidité de l’air ou la lui rend, en quelques heures, sans qu’on y touche.
D’où la règle de la mesure. Le grammage se détermine selon l’ISO 536, sur une éprouvette conditionnée dans l’atmosphère normalisée de l’ISO 187 : 23 °C à un degré près, 50 % d’humidité relative à deux points près. En dehors de ces bornes, le chiffre ne vaut rien, et l’écart n’est pas anecdotique puisqu’il porte sur les quelques pour cent d’eau que la feuille tient en permanence. Sur un 80 grammes, ça fait quatre grammes d’eau au mètre carré.
En marche, la mesure ne s’arrête jamais. Un capteur monté sur un chariot fait des allers-retours en travers de la feuille et rend deux courbes, grammage et humidité, dans le sens de la marche et dans le sens travers. La correction repart vers les vannes de dilution de la caisse de tête, section par section. Un profil qui refuse de se redresser se paie au déclassement du lot, pas à la casse.
Une bobine mère de quarante tonnes ne se livre jamais telle quelle
Aucun client ne reçoit une bobine mère. Elle est déroulée sur une refendeuse, tranchée dans la longueur en bobines filles à la largeur commandée, réenroulée à tension régulière, et les collures sont signalées une par une parce qu’un imprimeur qui les découvre en rotative arrête sa machine.
Une partie repart en bobines chez les rotativistes ; le reste passe en coupeuse et sort en feuilles équerrées, comptées par 500, ramette de bureau ou rame d’imprimeur.
Le sens du papier, lui, vient de bien plus haut dans la ligne. Sur la toile, l’avancement oriente les fibres dans la marche de la machine, et cette orientation ne se perd jamais. Elle décide de la façon dont la feuille se déforme quand elle prend l’humidité, toujours davantage en travers, et de la tenue d’un livre : une pliure qui suit le sens marche laisse l’ouvrage ouvert sur la table, une pliure qui le coupe le fait se refermer.
Au bout de la machine, la bobine en cours n’a pas encore le tiers de son diamètre. Le pontier a vingt minutes devant lui ; il en profite pour redescendre le crochet et poser un berceau vide à côté du précédent.