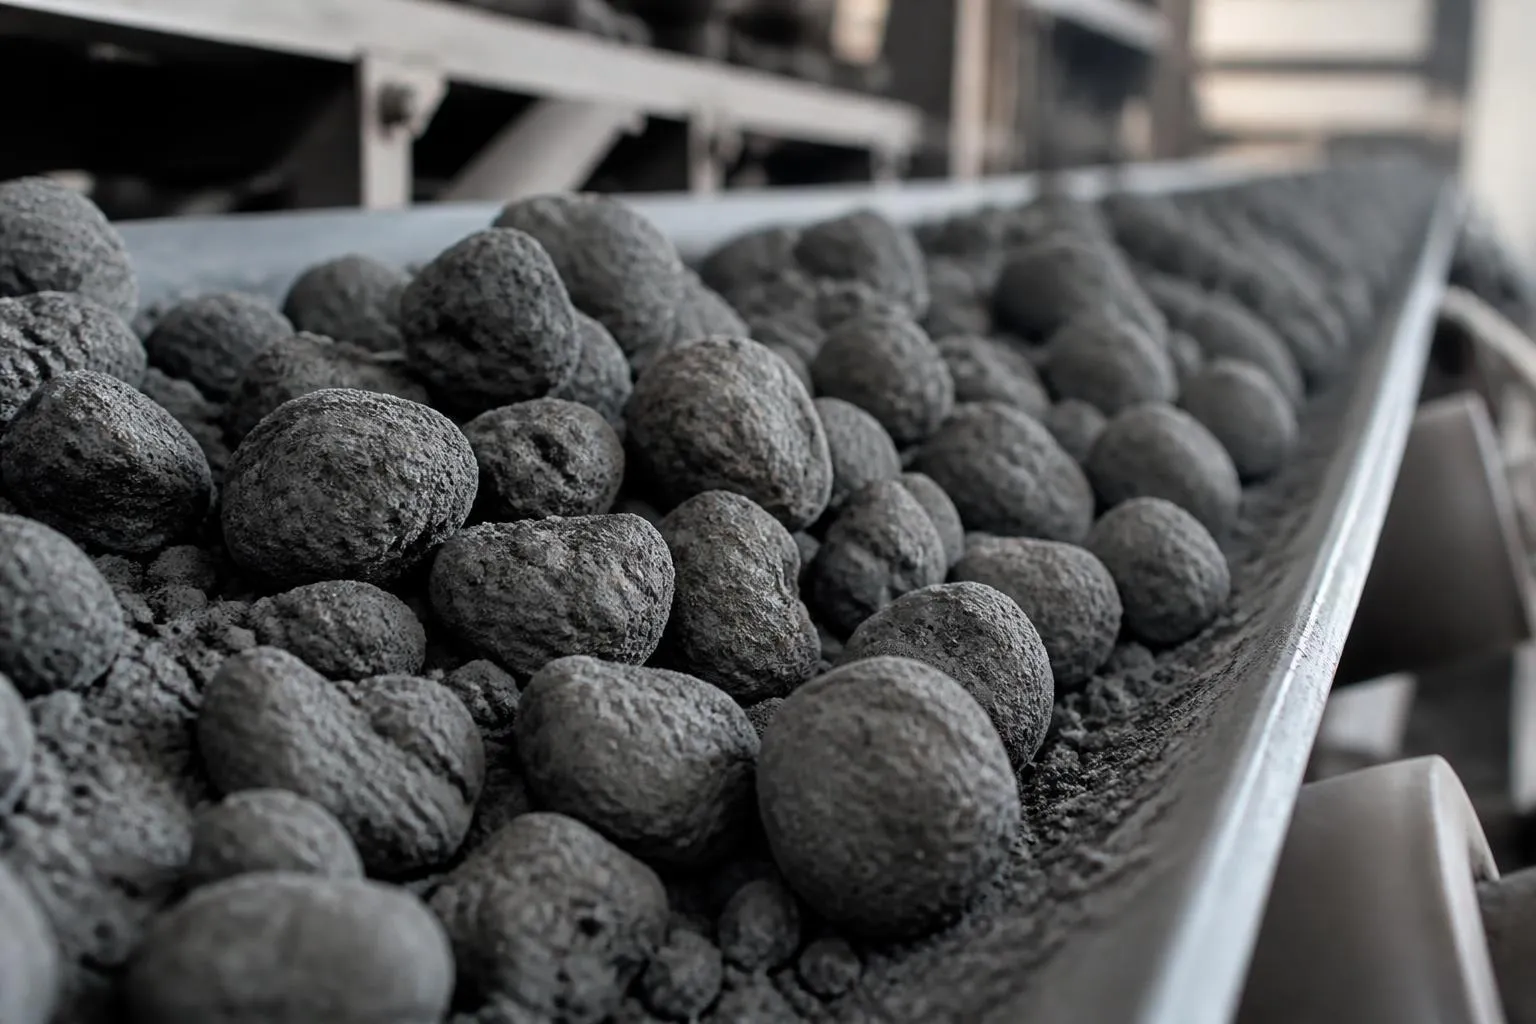
Un matin de février, il faisait moins trois sur le parking et vingt-huit degrés sur la passerelle du quatrième étage de la tour de préchauffage. Je montais vérifier le pont roulant de l’atelier de broyage et l’armoire qui l’alimente. Le rondier a proposé le détour par la tour, parce que c’est de là qu’on voit la machine entière. Sous la passerelle, dans le cyclone, la poudre de calcaire descendait à 900 °C. Toute la fabrication du ciment passe par ce tuyau : la poudre entrait dans le four moins d’une minute plus tard, et elle en ressortait en billes noires.
1 · Le hall de pré-homogénéisation. Un conducteur de chargeuse sur le parc, et un gratteur commandé depuis la salle de contrôle par quelqu’un qui ne met pas le pied dehors.
- Entre
- Du calcaire concassé à 150 millimètres au plus, sorti de la carrière voisine, et de l’argile. Compter environ quatre parts de calcaire pour une part d’argile.
- Il s’y passe
- Le tas se monte en couches horizontales sur toute sa longueur, puis se reprend en travers : une passe du gratteur ramasse un peu de chaque couche.
- Avec
- Un stacker qui va et vient au-dessus du tas, un gratteur à herse qui l’attaque par la tranche.
- En
- Plusieurs dizaines de milliers de tonnes sous le hall, soit de quoi alimenter le four pendant des jours.
- Sort
- Un mélange dont la teneur en chaux ne bouge presque plus d’une heure à l’autre.
- Ce qui rate
- La ségrégation : les gros morceaux roulent au pied du tas, les fines restent en crête, et la reprise ramasse deux matières différentes selon l’endroit.
2 · Le broyeur du cru. Personne à demeure. La conduite se fait au clavier, avec un rondier qui passe écouter la machine.
- Entre
- Le mélange repris sous le hall, plus quelques pour cent de correcteurs : sable, minerai de fer, bauxite selon ce qui manque.
- Il s’y passe
- Le mélange est écrasé et séché en même temps, par les gaz chauds que le four renvoie dans le broyeur.
- Avec
- Un broyeur à galets ou à boulets, en circuit fermé sur un séparateur dynamique qui renvoie le trop gros.
- En
- Une farine dont on mesure le refus sur un tamis de 90 micromètres, plusieurs fois par poste.
- Sort
- Le cru, une poudre beige qui coule comme de l’eau et se stocke en silo.
- Ce qui rate
- La dérive du facteur de saturation en chaux, le LSF, qui rapporte la chaux du mélange à ce que la silice, l’alumine et le fer peuvent en fixer. Hors de la plage 92 à 98, le four ne rattrapera rien : ce qui est mal dosé ici sort mal cuit trois heures plus tard.
3 · La tour de préchauffage. Le rondier de la cuisson, qui monte les étages plusieurs fois par poste et redescend avec ce qu’il a entendu.
- Entre
- Le cru soufflé au sommet de la tour, froid et sec.
- Il s’y passe
- La poudre tombe de cyclone en cyclone à contre-courant des gaz qui remontent du four, et le calcaire commence à lâcher son gaz carbonique.
- Avec
- Cinq étages de cyclones empilés sur une centaine de mètres, et un foyer d’appoint au pied de la tour, le précalcinateur.
- En
- Moins d’une minute de descente. La matière arrive à l’entrée du four autour de 900 °C, décarbonatée à 93 %.
- Sort
- De la chaux vive mélangée à ses appoints, brûlante, prête à se combiner.
- Ce qui rate
- Le bouchage : une concrétion de plusieurs centimètres se prend sur la paroi du cyclone et la matière ne descend plus. Des canons à air la décollent si elle est vue à temps. Au-delà de quelques minutes, la ligne s’arrête.
4 · Le four rotatif. Personne, jamais, tant qu’il tourne. Un opérateur de salle de contrôle par ligne, et le brûleur se règle à distance.
- Entre
- Le cru décarbonaté à 900 °C, versé à l’extrémité haute du tube.
- Il s’y passe
- La chaux se combine à la silice et à l’alumine, une partie de la charge fond, et les grains se soudent entre eux en roulant.
- Avec
- Un tube de 62 mètres pour 3,4 mètres de diamètre intérieur, garni de 200 millimètres de brique réfractaire à l’intérieur d’une virole d’acier de 40 millimètres. Une tuyère lance une flamme à 2 000 °C par le bas.
- En
- Une pente de 3 %, 5,2 tours par minute, une demi-heure de traversée environ, et 1 450 °C sur les derniers mètres.
- Sort
- Le clinker, des billes noires irrégulières, d’un demi-centimètre à cinq, incandescentes.
- Ce qui rate
- L’anneau : un bourrelet de matière collée en travers du tube, qui étrangle le passage. La matière s’accumule derrière, puis lâche d’un coup en une coulée que le refroidisseur n’absorbe pas.
5 · Le refroidisseur à grille. Conduit du même pupitre que le four : les deux machines se règlent l’une contre l’autre et ne se séparent pas.
- Entre
- Le clinker à 1 450 °C, qui tombe du nez de four sur la grille en cascade.
- Il s’y passe
- De l’air froid est soufflé par en dessous, à travers la couche de billes, pendant qu’elles avancent vers le concasseur de sortie.
- Avec
- Une grille mobile et une batterie de ventilateurs, chacun réglé sur sa zone.
- En
- De 1 450 °C à moins de 100 °C. Les trois quarts de la chaleur repartent avec l’air vers le four et la tour, où ils servent à préchauffer.
- Sort
- Du clinker tiède, qu’on peut prendre en main, vers le hall de stockage.
- Ce qui rate
- La rétrogradation : quand la trempe est trop lente, une partie du silicate tricalcique se défait et rend de la chaux libre. Le laboratoire s’en aperçoit une heure trop tard, et le lot se déclasse.
6 · Le broyeur à ciment. Une conduite à l’écran, et un préleveur du laboratoire qui vient chercher son échantillon à heure fixe.
- Entre
- Du clinker, du calcaire et du gypse, dosés en continu sur bande. Pour un ciment courant : 77 à 82 % de clinker, 12 à 17 % de calcaire, 3 à 5 % de gypse.
- Il s’y passe
- Les boulets d’acier écrasent le mélange dans un tambour tournant, et le séparateur renvoie au broyeur tout ce qui n’est pas assez fin.
- Avec
- Un broyeur à boulets de 4 mètres de diamètre sur 15 de long, 3 400 kilowatts au moteur.
- En
- Environ 110 tonnes à l’heure, pour une finesse de 3 050 à 3 650 centimètres carrés par gramme et une sortie à 110 °C.
- Sort
- Le ciment, poudre grise stockée en silo puis chargée en vrac ou ensachée par 25 à 35 kilos.
- Ce qui rate
- La fausse prise : au-dessus de 120 °C dans le tambour, le gypse perd son eau et se transforme en plâtre. Le béton raidit dans la bétonnière en quelques minutes, puis se remet à couler si on le rebrasse. L’aspersion d’eau du broyeur est là pour ça.
Un cyclone qui se bouche laisse quelques minutes avant l’arrêt de la ligne
C’est l’incident qui revient le plus souvent en cuisson, et il se lit sur une courbe avant de se voir : la dépression sous un étage de la tour décroche. Un amas s’est pris sur la paroi du cyclone, à l’endroit où le flux tourne.
Ce dépôt vient du combustible. Les déchets brûlés dans les fours français fournissent aujourd’hui plus de la moitié de leur chaleur, et ils apportent du chlore, du soufre et des alcalins. Ces éléments se volatilisent dans la zone chaude, remontent avec les gaz, se recondensent plus haut sur une paroi froide et redescendent avec la matière. Une partie reste collée à chaque tour.
L’opérateur tire d’abord les canons à air, des chocs d’air comprimé lâchés sous la croûte. S’ils ne décollent rien, quelqu’un monte percer l’amas à la lance, par une trappe, la matière chaude au-dessus de la tête. Passé quelques minutes, on n’essaie plus : la ligne s’arrête, et l’arrêt coûte deux fois, une fois en production et une fois en réfractaire, parce qu’un four qui refroidit puis remonte fait subir un choc thermique à ses briques.
L’opérateur de salle de contrôle conduit un four qu’il ne voit qu’à l’écran
Il est assis devant six ou huit écrans, dans une pièce vitrée où l’on s’entend parler, et toute la ligne passe par ses mains. Il ne verra pas le four de son poste. Ce qu’il en connaît tient dans quelques valeurs : la température de la matière au nez de four, prise au pyromètre, l’ampérage du moteur qui entraîne la virole, l’analyse des gaz à l’entrée de la tour, la dépression sous chaque cyclone.
L’ampérage est le plus parlant. Le clinker qui colle en anneau alourdit le tube, et le moteur tire plus. Une courbe qui monte lentement pendant deux heures dit qu’un anneau se construit, bien avant qu’on l’ait vu.
Il décide seul du débit de farine, du combustible, de la vitesse de rotation, et du moment où l’on descend l’allure plutôt que d’aller à l’arrêt. Ce qu’il passe à la relève tient souvent en trois lignes : ce qui a été touché, ce qui n’est pas revenu à sa valeur, ce qu’il faut surveiller. La ligne tourne en continu et la personne change toutes les huit heures. L’industrie cimentière française emploie 4 303 personnes en direct, les deux tiers en cimenterie, pour une vingtaine de sites.
Sept valeurs décident si le ciment part au client ou reste à quai
Le laboratoire prélève sur bande à intervalle fixe, du cru jusqu’au ciment ensaché. Les analyses ne servent pas à établir un certificat en fin de course : elles corrigent la conduite dans l’heure, et chacune a son seuil d’action sur une carte affichée au mur.
| Ce qui se mesure | Valeur visée | Écart toléré | Au-delà |
|---|---|---|---|
| Chaux libre du clinker | 0,7 % | 1,5 % | on remonte l’allure, puis on déclasse |
| Saturation en chaux du cru | 95 | 92 à 98 | on corrige le dosage du cru |
| Finesse Blaine | 3 350 cm²/g | 3 050 à 3 650 | on reprend le séparateur |
| Sulfate SO₃ | 2,4 % | 3,5 % (NF EN 197-1) | non conforme, doseur de gypse repris |
| Chlorures | le plus bas possible | 0,10 % | non conforme |
| Expansion Le Chatelier | proche de zéro | 10 mm | non conforme |
| Chrome VI soluble | zéro visé | 2 mg/kg | interdit à la vente |
La chaux libre se regarde en premier, parce qu’elle raconte la cuisson : c’est la chaux qui n’a trouvé personne avec qui se combiner. À 0,7 %, le four cuit juste. Au-dessus de 1,5 %, la flamme a manqué de longueur ou la matière est passée trop vite, et le ciment qui en sortira gonflera en durcissant.
Le sac de ciment porte une date parce qu’un réducteur s’épuise
Le calcaire des carrières contient du chrome à l’état de trace. Il traverse le four, s’oxyde au passage et se retrouve dans le clinker sous une forme soluble, le chrome hexavalent, qui provoque des eczémas de contact chez les gens qui travaillent le ciment frais.
Le règlement européen sur les substances chimiques, dans son annexe XVII, entrée 47, interdit de mettre sur le marché un ciment qui contient plus de 2 milligrammes de chrome VI soluble par kilo, soit deux dix millièmes de pour cent. Aucune cimenterie ne tient ce seuil naturellement. On ajoute donc un réducteur au broyeur, du sulfate de fer le plus souvent, qui ramène le chrome à une forme insoluble.
Ce réducteur perd son efficacité avec le temps, d’autant plus vite que la chaleur du tambour l’a déshydraté. Le même texte impose au fabricant d’écrire sur l’emballage la date de conditionnement, les conditions de stockage et la durée pendant laquelle la teneur reste sous le seuil. La date imprimée sur un sac de ciment ne dit pas quand la poudre cessera de durcir. Elle dit quand le réducteur ne répondra plus de rien.
La brique du four vit sous une croûte qu’on ne voit jamais
Les 200 millimètres de brique qui garnissent la zone de cuisson ne touchent pas directement la matière. Une couche de clinker à demi fondu s’y colle et s’y fige, le croûtage, épaisse de quelques centimètres, et c’est elle qui prend la chaleur. Une brique bien croûtée dure. Nue, elle s’use en semaines.
Le croûtage ne se pose pas sur commande. Il dépend de la phase liquide présente dans le clinker à cet endroit, donc du cru et de la stabilité de l’allure. Un four qu’on fait varier perd sa croûte, et chaque décollement laisse une zone où la brique reçoit 1 450 °C en direct.
On le suit de l’extérieur, sans jamais le voir : un scanner infrarouge balaie la virole d’acier sur toute sa longueur et en trace la température au mur de la salle de contrôle. Une brique amincie y fait une tache chaude. Quand la tache dépasse le seuil, on arrose l’extérieur de la virole à l’eau, ce qui gagne quelques jours, et on note l’endroit pour l’arrêt suivant. Le scanner repasse toutes les trente secondes, la nuit comme le jour, et la ligne qu’il dessine n’est jamais tout à fait la même d’un tour de four au suivant.