Pendant des années j’ai cru que le secret d’une brique Lego était son plastique. J’ai refait la mesure chez moi pour en avoir le cœur net, avec un pied à coulisse au centième : une brique rouge sortie d’une caisse de grenier, une neuve achetée le mois dernier. Tenon de 4,80 mm dans les deux cas. Hauteur de 9,60 mm dans les deux cas, à la limite de ce que mon instrument sait lire. Quarante ans et deux usines séparent ces deux briques.
Le plastique n’y est pour rien. Ce qui tient dans cette brique est dans l’acier du moule, et dans les quatre heures que le granulé passe au sécheur avant d’avoir le droit d’entrer dans la vis.
1 · Le silo et le sécheur. Un opérateur matière pour tout le parc à silos, qui ne voit jamais une brique et travaille au tableau de commande.
- Entre
- Du granulé d’ABS livré par camion-citerne, soufflé dans des silos qui tiennent une trentaine de tonnes chacun.
- Il s’y passe
- Le granulé est aspiré vers un sécheur, où un air asséché le traverse par le bas pour lui reprendre l’eau qu’il a captée dans l’air ambiant.
- Avec
- Un transport pneumatique par tubes suspendus au plafond de l’atelier et un sécheur à roue dessiccante.
- En
- Trois à quatre heures autour de 80 °C.
- Sort
- Du granulé sous 0,05 % d’humidité, envoyé directement à la trémie de la presse.
- Ce qui rate
- Les traces d’argent, ces filets clairs en éventail sur la pièce finie : l’eau restée dans le granulé se vaporise dans la vis et ressort avec la matière. Le lot part au broyeur et le sécheur reprend un cycle entier.
2 · La presse à injecter. Personne à demeure. Un régleur passe, lit l’écran, repart vers la machine suivante.
- Entre
- Le granulé sec, dosé à la trémie posée au-dessus de la vis.
- Il s’y passe
- La vis fait fondre la matière et l’envoie dans le moule fermé, puis maintient la pression pendant que la pièce se rétracte en refroidissant.
- Avec
- Une presse dont la force de fermeture va de 25 à 150 tonnes selon la pièce, et un moule d’acier trempé à plusieurs empreintes.
- En
- Une dizaine de secondes de cycle, dont sept de refroidissement, matière portée autour de 230 °C.
- Sort
- Les pièces éjectées de l’empreinte, encore chaudes et encore un peu plus grandes qu’elles ne le seront.
- Ce qui rate
- La bavure, un voile de matière qui déborde sur l’arête quand le plan de joint s’entrouvre sous la pression d’injection. La brique ne s’emboîte plus franchement, et le régleur baisse le maintien avant d’aller chercher plus loin.
3 · L’évacuation en bac. Des robots, et personne d’autre. Huit d’entre eux déplacent six cents bacs par heure dans l’atelier de Billund.
- Entre
- Les pièces tombées de l’empreinte sur le tapis, sous la presse.
- Il s’y passe
- Le tapis remonte et verse dans un bac identifié par sa référence et sa teinte, que le robot emmène en magasin automatisé.
- Avec
- Un convoyeur par presse et un transstockeur.
- En
- Le temps qu’il faut à la brique pour finir de refroidir, ce qu’elle fait dans le bac et pas ailleurs.
- Sort
- Un bac d’une seule référence et d’une seule teinte, en attente d’appel.
- Ce qui rate
- La pièce restée collée dans l’empreinte, que le cycle suivant écrase en se refermant. L’acier se marque, et la marque se retrouve sur toutes les briques suivantes jusqu’à ce qu’on arrête le moule.
4 · Le contrôle de cote. Un contrôleur pour l’atelier, qui prélève au démarrage de chaque moule puis à intervalle fixe.
- Entre
- Quelques briques prises au bac, froides. On n’en mesure jamais une chaude.
- Il s’y passe
- On relève le diamètre du tenon, la hauteur, le pas entre deux tenons, puis on emboîte la pièce sur un étalon et on tire dessus.
- Avec
- Une machine à mesurer tridimensionnelle et un banc qui lit la force nécessaire pour séparer l’assemblage.
- En
- Un écart admis de l’ordre du centième de millimètre sur la pièce.
- Sort
- L’accord de production, ou l’arrêt du moule.
- Ce qui rate
- La dérive de cote : l’empreinte s’use, la pièce grossit de quelques microns par million de cycles, et rien ne se voit à l’œil. C’est le prélèvement qui l’attrape, jamais la brique.
5 · La décoration. Des opérateurs de tampographie, sur les seules pièces qui portent un dessin. L’atelier de Kladno en tient une bonne part.
- Entre
- Des pièces nues appelées du magasin : têtes et torses de figurines, tableaux de bord, cadrans.
- Il s’y passe
- Un tampon de silicone prend l’encre dans un cliché gravé et la dépose sur la pièce, une couleur par passage.
- Avec
- Une machine de tampographie à plusieurs postes et un séchage entre les couleurs.
- En
- Autant de passages que de couleurs, chacun repéré sur le précédent.
- Sort
- La pièce décorée, qui repart en bac.
- Ce qui rate
- Le défaut de repérage : la deuxième couleur tombe à côté de la première et l’œil de la figurine sort du visage. Un dixième de millimètre suffit, et ça se voit à un mètre.
6 · L’ensachage. Quelques conducteurs de ligne devant des machines qui distribuent chacune leur référence.
- Entre
- Les bacs appelés du magasin, une référence par trémie.
- Il s’y passe
- Chaque trémie lâche sa quantité dans le sachet qui passe dessous, et l’ensemble est contrôlé au poids avant fermeture.
- Avec
- Une ensacheuse à trémies vibrantes et une balance en sortie.
- En
- Un sachet par étape de montage de la boîte, numéroté.
- Sort
- Le sachet scellé, qui part au conditionnement.
- Ce qui rate
- La pièce en moins. La pesée l’attrape quand elle pèse assez, et la laisse passer quand il s’agit d’un petit élément parmi cent. C’est ce qui fait vivre le service qui expédie les pièces manquantes.
Deux microns dans l’acier du moule, un centième toléré sur la brique
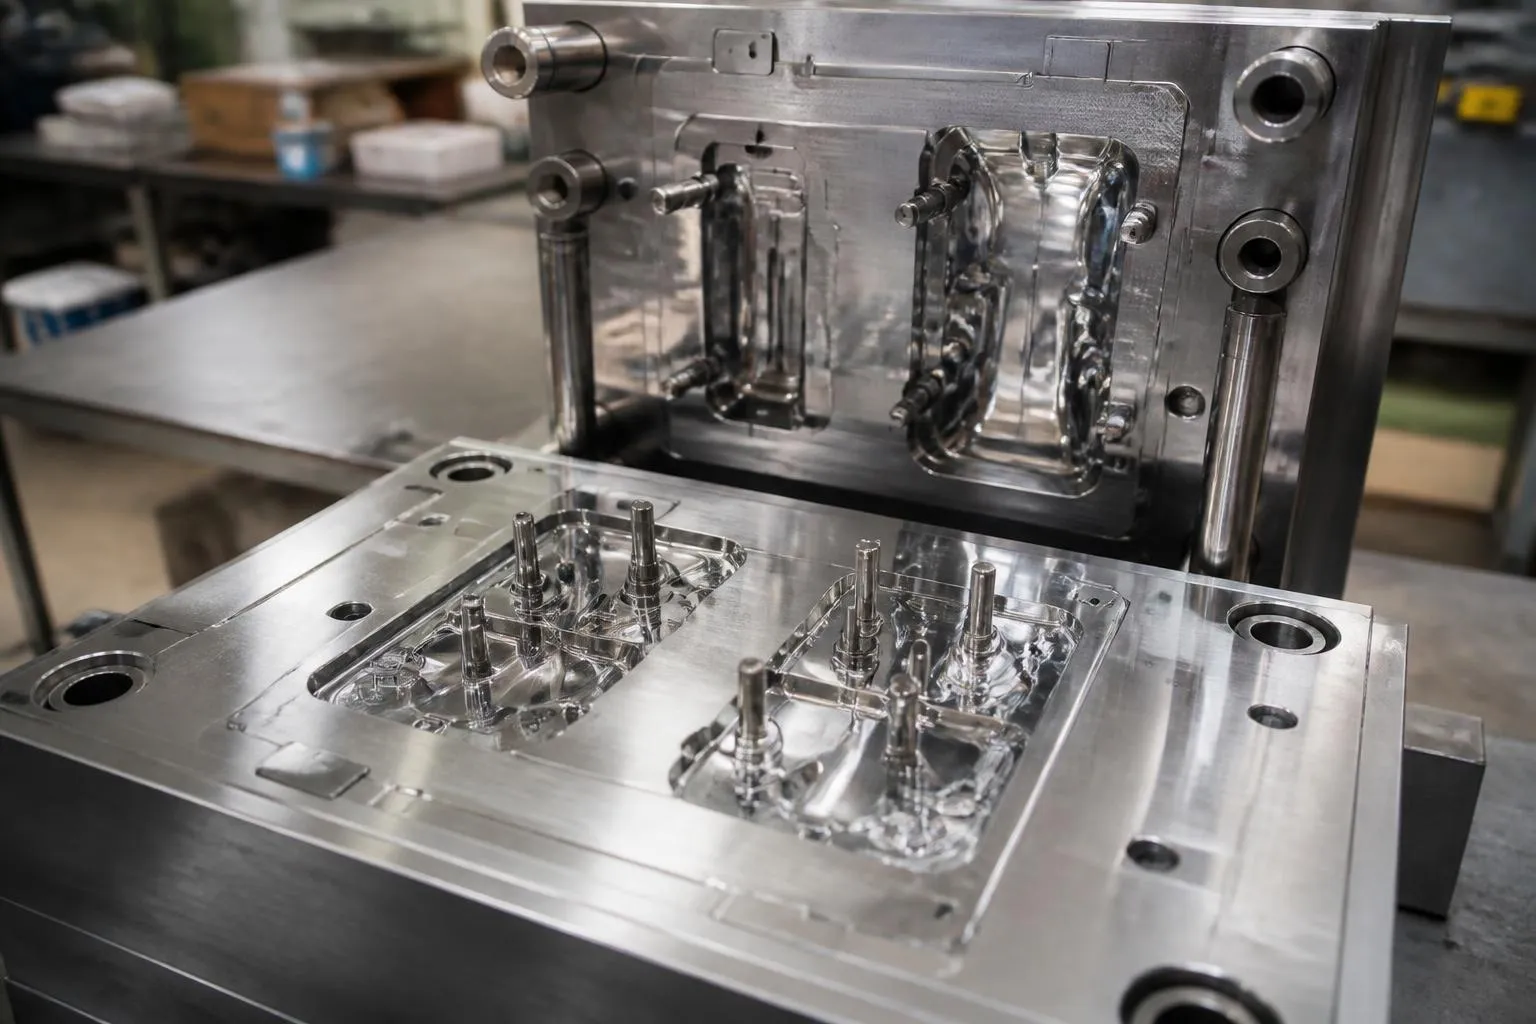
Le moule est la pièce chère de l’atelier, pas la presse qui le porte. On l’usine dans de l’acier trempé, à l’électroérosion pour les formes creuses et à la découpe fil pour les profils : deux procédés qui enlèvent la matière par étincelle, sans outil coupant, parce qu’aucune fraise ne descend à cette finesse dans un acier dur. C’est le même travail de cote que dans l’usinage d’une pièce métallique, avec un zéro de plus derrière la virgule. Les valeurs publiées sur les moules Lego parlent de deux microns, soit 0,002 mm. Le prix suit : de quelques dizaines de milliers d’euros pour une forme simple à plus de deux cent mille pour une pièce compliquée à nombreuses empreintes.
L’empreinte est plus grande que la brique qui en sort. L’ABS se rétracte en refroidissant, de quatre à sept dixièmes de pour cent selon le grade et la façon dont on l’a refroidi, ce qui donne quatre centièmes de millimètre sur les 7,80 mm d’un module. Le graveur travaille donc à une cote qui n’existe nulle part ailleurs que dans son calcul, et la brique ne prend sa dimension définitive qu’une fois froide, dans le bac.
Il faut trois à cinq newtons pour séparer deux briques
L’emboîtement tient par du serrage, et par rien d’autre. Le tenon de 4,80 mm entre en force entre les parois intérieures de la brique du dessus, et c’est le frottement de ces contacts qui fait tout le travail. Les valeurs publiées donnent trois à cinq newtons pour séparer deux briques : de quoi tenir à chaque emboîtement une centaine de pièces 2×4 pendues dessous.
Ce qui décide de cette force, c’est le jeu. Deux briques 1×1 posées côte à côte occupent 15,60 mm au lieu des 16 mm du quadrillage, parce que chacune fait 7,80 mm de côté pour un pas de 8. Ces deux dixièmes de millimètre sont exactement ce qui permet d’assembler et de désassembler sans outil. Un centième de trop sur le tenon et l’enfant force pour séparer ; un centième de moins et la construction se défait toute seule quand on la soulève.
Une brique moulée en 1979 dans un atelier danois s’emboîte sur une brique moulée en 2025 dans un atelier mexicain, sur un autre moule, avec un autre lot d’ABS. Entre les deux, rien n’a été toléré au-delà du centième.
Dix-huit briques par million partent au rebut, et la dérive s’attrape au prélèvement
Le fabricant annonce dix-huit pièces non conformes par million produites. Une brique cassée se voit au bac, une teinte fausse aussi, et les deux se retirent à la main. Ce qui coûte à ce niveau-là est le décalage lent d’une cote, que personne ne sent au toucher.
Une empreinte s’use. Elle s’use par frottement à chaque éjection, et par l’abrasion du flux de matière à l’endroit où le plastique entre. La pièce grossit de quelques microns par million de cycles, dans le sens du serrage, et la brique devient dure à séparer bien avant de devenir un rebut. Le contrôleur voit la cote monter sur trois prélèvements successifs bien avant qu’un seul point sorte de la tolérance, et c’est sur cette pente qu’il décide, pas sur la valeur du jour.
Le moule s’arrête alors, il descend au service d’entretien, on le démonte, on nettoie chaque empreinte, on remesure, on retouche s’il y a de quoi. Les briques prélevées, elles, partent au broyeur avec les rebuts de démarrage, et le broyat retourne en matière, comme dans n’importe quel atelier de régénération du plastique.
Un cylindre de 31,7 millimètres décide de l’âge imprimé sur la boîte
Sur la tranche d’une boîte Lego, le pictogramme qui barre les moins de trois ans vient d’un essai décrit par la norme EN 71-1, celle qui traite des risques mécaniques des jouets. L’essai tient dans un cylindre : 31,7 mm de diamètre, 57,1 mm de profondeur au fond le plus creux, avec un fond incliné qui reprend la forme de la gorge d’un enfant de trois ans. Toute pièce qui y entre entièrement, sans qu’on la force, est un petit élément au sens de la norme.
La plus courante du catalogue, la 2×4, mesure 31,8 mm sur 15,8. Posée en biais, elle tombe dans le cylindre. Elle est donc un petit élément, et c’est elle qui impose l’avertissement sur toute la gamme, avant même les accessoires minuscules. Le marquage et les limites d’âge des jouets reposent sur ce genre d’essai, pas sur une estimation du fabricant.
C’est la raison d’être de la gamme Duplo, dont le module fait le double du module ordinaire dans les trois dimensions. La plus petite pièce Duplo ne rentre plus dans le cylindre, et le jouet sort de la catégorie. Les grosses mains des tout-petits n’y sont pour rien. L’outillage, lui, se recalcule entièrement : un tenon deux fois plus large ne serre pas deux fois plus.
Sept cent soixante presses à Billund, et le régleur n’en ouvre presque aucune
L’atelier de moulage de Billund aligne autour de sept cent soixante machines. Le métier qui reste devant elles est celui de régleur, et son heure de travail se passe debout.
Il marche. Il s’arrête devant un écran, regarde la courbe de pression du dernier cycle, le temps qu’a mis la vis à doser, la température de la buse, et il repart. Il cherche l’écart entre le cycle d’il y a une heure et celui de maintenant. La brique elle-même, il la prend rarement en main. Il retouche seul une pression de maintien, un temps de refroidissement, une température de fourreau de quelques degrés. Il n’arrête pas un moule seul : cette décision-là appartient au contrôle, et elle immobilise une référence entière du catalogue pendant plusieurs jours.
Le cahier de conduite qu’il laisse au suivant porte trois choses : les moules qu’il a touchés, la valeur qu’il a changée, l’heure. Le suivant travaille dessus. Un moule sorti de presse ce matin est en ce moment démonté sur un marbre, empreinte par empreinte, avant de repartir la semaine prochaine sur une autre machine. Les premières briques du redémarrage, le temps que l’acier retrouve sa température, tomberont dans le bac de rebut sans avoir jamais été comptées.