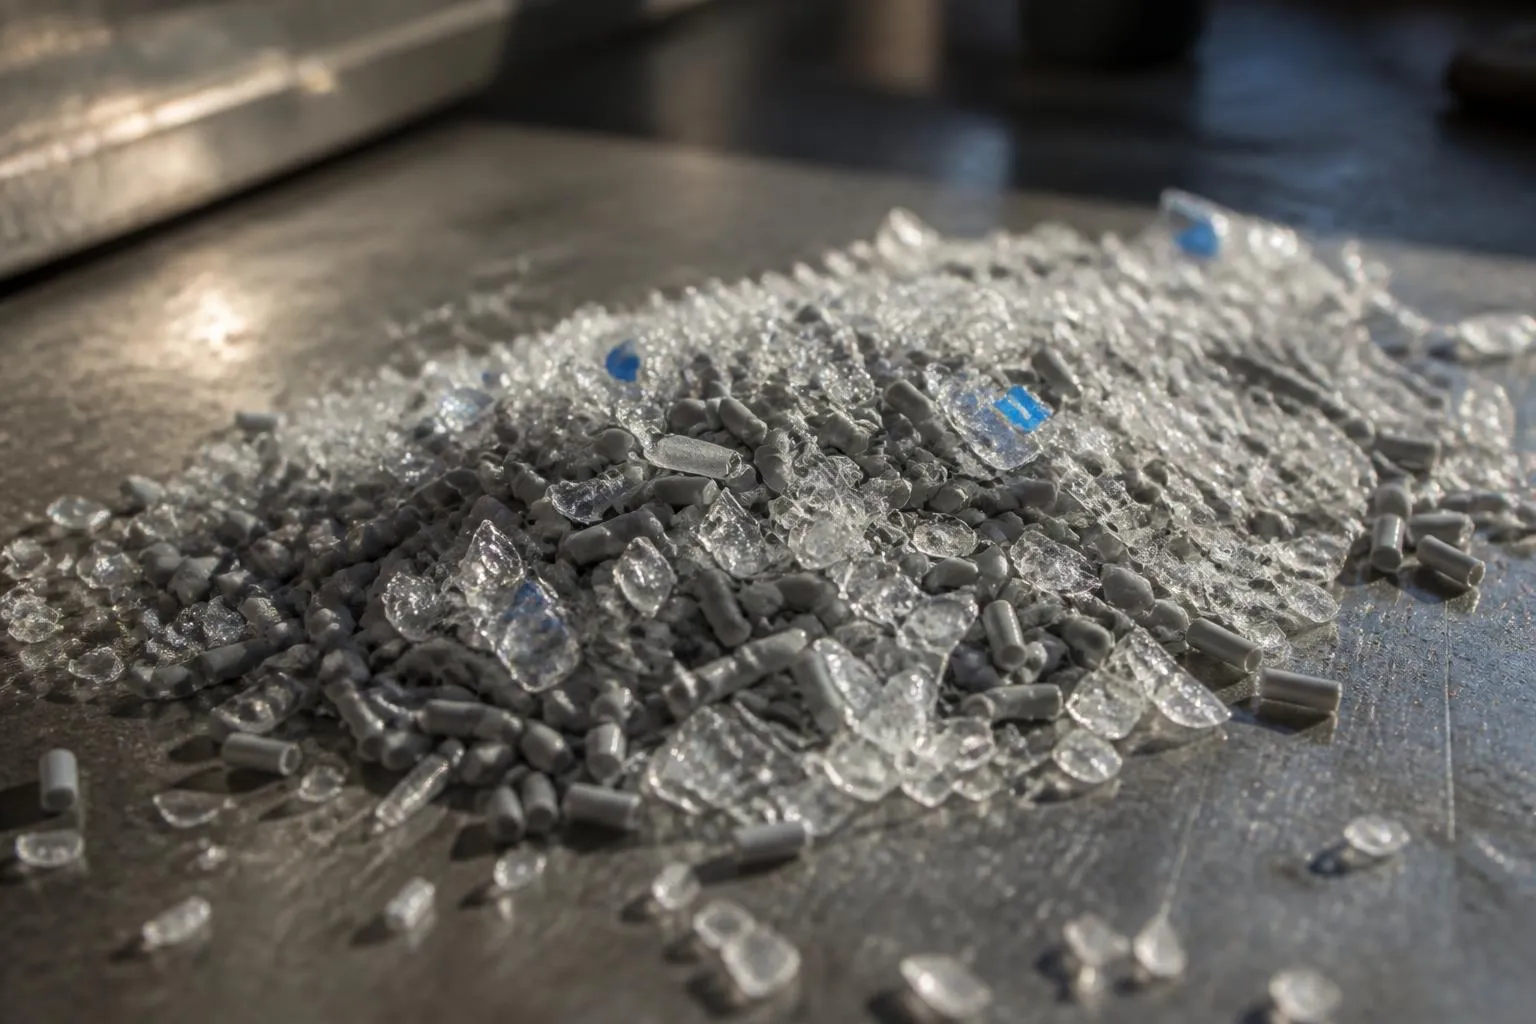
Le 12 février au matin, la halle est à 9 °C au bout du tapis d’alimentation et à 31 °C devant l’extrudeuse. Je viens pour les deux ponts roulants et pour la vérification annuelle de l’installation électrique, ce qui me fait traverser l’atelier dans les deux sens toute la journée. Ce qui entre est une balle de bouteilles compressées, 180 à 300 kilos au mètre cube. Ce qui sort est un big bag de granulés qu’on ne distingue pas à l’œil d’un granulé de plastique neuf. Entre les deux, six postes, deux personnes en permanence, et beaucoup d’eau.
1 · Le déballage. Un cariste qui alimente et deux trieurs en cabine, au-dessus du tapis, gants et bouchons d’oreilles.
- Entre
- Des balles de bouteilles ficelées, entre 0,7 et 1,2 mètre de côté, arrivées par camion complet du centre de tri.
- Il s’y passe
- Les fils de ligature sont coupés, la balle se détasse dans un tambour, un aimant retire l’acier, un trieur optique lit chaque bouteille au proche infrarouge et souffle celles qui ne sont pas de la bonne résine ni de la bonne couleur.
- Avec
- Un ouvreur de balles à rotor, un séparateur magnétique et un trieur optique.
- En
- Entre 0,5 et 5 tonnes à l’heure selon la ligne.
- Sort
- Des bouteilles en vrac, une seule résine, une seule teinte, bouchons et étiquettes encore dessus.
- Ce qui rate
- Le fil de ligature qui s’enroule sur l’arbre du rotor. Le fil de fer recuit casse et se retire à la pince, le feuillard métallique non, et c’est pour ça qu’on le refuse à l’entrée. La ligne est consignée le temps de dégager l’arbre.
2 · Le broyage humide. Personne à demeure. Le conducteur de ligne passe entre deux rondes et écoute le bruit du rotor.
- Entre
- Les bouteilles triées, avec leur bouchon en polyéthylène et leur bague.
- Il s’y passe
- Un rotor à couteaux coupe la bouteille jusqu’à ce que les morceaux passent la grille, sous un jet d’eau permanent qui refroidit la matière et emporte déjà les sucres.
- Avec
- Un broyeur à couteaux équipé d’une grille de 12 mm.
- En
- Une paillette de 12 mm au plus grand côté.
- Sort
- Un mélange de paillettes : le corps de la bouteille, le bouchon, la bague, les morceaux d’étiquette.
- Ce qui rate
- Le couteau ébréché par un corps dur. Un caillou, un tesson, une bille de verre restés dans la balle suffisent : une balle de 200 kilos en tolère 600 grammes, au-delà elle se refuse au quai. Un couteau ébréché ne coupe plus, il écrase, et la paillette part en fines qu’on ne récupère pas.
3 · Le lavage à chaud. Un opérateur de laverie au pupitre, seul pour les trois cuves, qui suit une température et un débit de dosage.
- Entre
- Les paillettes broyées, chargées de colle d’étiquette et de résidus de boisson.
- Il s’y passe
- Les paillettes tournent dans un bain de soude diluée additionné de tensioactifs, frottent les unes contre les autres, et la colle lâche.
- Avec
- Un laveur à friction et des cuves chauffées.
- En
- Entre 70 et 90 °C, autour de 85 °C quand le lot porte des étiquettes autocollantes.
- Sort
- Des paillettes propres et chaudes, en suspension dans l’eau de lavage.
- Ce qui rate
- La colle thermofusible des étiquettes autocollantes. Un lot de barquettes en porte 10 à 20 fois plus qu’un lot de bouteilles : l’opérateur monte la température, allonge le temps de séjour et renforce la soude, sinon la paillette ressort grise et le lot est déclassé.
4 · La flottation. Personne. Le poste ne se règle presque pas et le conducteur ne s’y arrête que pour vider le racleur.
- Entre
- Les paillettes lavées, toujours mélangées.
- Il s’y passe
- Le bac trie par le poids : ce qui est plus léger que l’eau remonte et se fait racler en surface, ce qui est plus lourd descend et se reprend au fond.
- Avec
- Un bac de séparation à vis, suivi d’un hydrocyclone pour les fines.
- En
- Les polyoléfines sont sous 1 gramme par centimètre cube, le PET au-dessus de 1,3.
- Sort
- Deux flux : les bouchons et les étiquettes en surface, la paillette de PET au fond.
- Ce qui rate
- Le chlorure de polyvinyle. Il pèse ce que pèse le PET, il coule avec lui, et aucun bac de flottation ne les sépare. Il ne se rattrape qu’au trieur optique de paillettes, en aval.
5 · L’essorage et le séchage. Le conducteur de ligne, qui tient ce poste et le précédent depuis le même pupitre.
- Entre
- La paillette de PET lourde, trempée, sortie du bac.
- Il s’y passe
- Une essoreuse centrifuge chasse l’eau libre, puis une colonne d’air chaud finit le travail avant le stockage.
- Avec
- Une essoreuse à rotor vertical et un sécheur à air chaud.
- En
- Sous 1 % d’humidité en sortie de séchoir.
- Sort
- Des paillettes sèches, en big bag ou versées directement dans la trémie de l’extrudeuse.
- Ce qui rate
- L’hydrolyse. Une paillette qui entre humide dans l’extrudeuse casse ses chaînes et perd de la viscosité, sans que rien ne se voie à la sortie. La reprise d’humidité à l’air libre prend moins de 15 minutes, ce qui interdit de laisser un big bag ouvert au pied de la trémie.
6 · L’extrusion et la granulation. Un régleur devant le pupitre de l’extrudeuse, et un laborantin qui vient prélever à chaque changement de lot.
- Entre
- Les paillettes sèches, reprises à 150 ou 180 °C selon la technologie de séchage.
- Il s’y passe
- Une vis sans fin pousse la matière dans un fourreau chauffé, la fonte traverse un filtre à tamis, ressort en joncs par une filière, se refroidit dans l’eau et se coupe.
- Avec
- Une extrudeuse, un changeur de filtre et un granulateur.
- En
- 280 °C dans le fourreau, pour un PET qui fond à 265 °C.
- Sort
- Des granulés refroidis, ensachés en big bag avec un numéro de lot.
- Ce qui rate
- Le colmatage du tamis. La pression de la fonte monte, une sonde alarme, et le régleur bascule sur la seconde plaque du changeur sans arrêter la ligne. Quand le tamis se bouche trop vite, ce n’est pas l’extrudeuse qui est en cause, c’est le lavage.
Le PVC pèse ce que pèse le PET, et le bac de flottation ne les sépare pas
La flottation ne connaît qu’une seule grandeur : le poids d’un centimètre cube. L’eau vaut 1 gramme, le polypropylène des bouchons environ 0,90, le polyéthylène haute densité 0,95, et le PET dépasse 1,3.
Le chlorure de polyvinyle, lui, tourne autour du même poids que le PET : la même bouteille d’eau à l’œil. Un flacon de PVC oublié dans une balle traverse le lavage et la flottation sans rien déclencher. À l’extrusion, il libère de l’acide chlorhydrique bien avant que le fourreau atteigne ses 280 °C, et la fonte prend une couleur qu’on ne rattrape pas.
Une consigne revient dans tous les cahiers de conception des emballeurs : une étiquette ou un manchon doit peser moins de 1 gramme par centimètre cube pour flotter, et sa colle doit être soluble dans l’eau. Un manchon qui coule avec la paillette se retirera ailleurs, plus cher.
Pour le flaconnage, la paillette doit ressortir pure à 99,95 % de PET. Cinq dix-millièmes d’écart : c’est la tolérance de tout l’atelier, et ce qui entre au quai la décide.
Un tamis de 60 micromètres arrête ce que le lavage a laissé passer
Le filtre se choisit entre 60 et 1 000 micromètres. À 1 000, il retient les gros infondus et ne se bouche jamais. À 60, il arrête les particules qu’aucun lavage n’a délogées, et il se colmate d’autant plus vite que la matière est sale. Le régleur choisit sa maille selon ce que le granulé ira faire, puis il vit avec.
Le colmatage ne se voit pas, il se mesure. Une sonde lit la pression de la fonte juste avant le tamis, et c’est le seul indicateur. La courbe met parfois une heure à se redresser.
Le changeur de filtre en continu porte deux plaques, une en service et une en attente. Le régleur retire la plaque sale, gratte le gâteau de matière carbonisée et remonte un tamis propre. Sans le changeur, il fallait vidanger l’extrudeuse et perdre la matière du fourreau.
Ce que le tamis a arrêté finit dans un fût : des fibres de papier d’étiquette, des grains de sable, des points noirs de matière brûlée. Quand un lot bouche deux tamis dans la journée, la ligne ne redémarre pas avant qu’on soit allé voir la balle dont il sort, celle que le tri manuel de la chaîne a laissé partir.
Deux personnes tiennent la ligne, et l’une regarde d’abord la température du bain
Le bruit et la taille des machines laissent croire à une équipe. Le conducteur de ligne tient le broyage, la flottation, l’essorage et le séchage depuis un pupitre unique ; le régleur d’extrudeuse ne quitte pas le poste 6.
Ce que le conducteur regarde en premier, à chaque tour, c’est la température du bain de lavage. C’est la seule valeur qu’il corrige seul, et son effet se voit deux postes plus loin. Un bain qui descend sous 70 °C ne décolle plus la colle : le défaut apparaît à la flottation, où les paillettes restent collées entre elles et partent avec les flottants.
Il décide aussi de l’arrêt. Un bruit anormal au broyeur, un débordement de mousse à la laverie : il consigne et il appelle. Le déclassement d’un lot, lui, appartient au laboratoire.
Ce qu’il passe à la relève tient en trois lignes sur un cahier : le numéro du lot en cours, la maille montée sur l’extrudeuse, et l’heure du dernier changement de tamis. Le troisième point est celui que la relève lit en premier, parce qu’il dit combien de temps elle a devant elle.
L’indice de jaunissement passe de 9 à 52 en cinq passages dans l’extrudeuse
Le granulé se paie à la couleur, et elle se mesure. Un des trois indices colorimétriques suivis au laboratoire chiffre le jaunissement du PET. Sur un PET vierge, il vaut 9. Après un passage en extrudeuse, 14. Après trois passages, 27. Après cinq, 52 : le granulé est ambré et ne sert plus qu’à des pièces où la teinte ne se voit pas.
Dans la même série d’essais, l’allongement à la rupture chute de 112 % à 6 % dès le troisième passage : la matière devient cassante avant d’avoir l’air abîmée. Chaque montée à 280 °C coupe des chaînes de polymère.
C’est ce que traduit la viscosité intrinsèque. Une bouteille de boisson gazeuse demande du 0,82 à 0,85 décilitre par gramme, une bouteille d’eau plate 0,70 à 0,78. Un granulé en dessous de sa cible ne fera pas de bouteille : il fera du feuillard de cerclage ou de la fibre.
La post-condensation reprend le granulé cristallisé en surface entre 170 et 180 °C et le tient sous vide pendant des heures pour rallonger les chaînes. Toutes les lignes n’en ont pas, et c’est ce qui sépare celles qui vendent au flaconnage des autres.
Le granulé se sent avant de se vendre, et 5 % d’intrus à l’entrée décident de sa destination
L’odeur est le dernier contrôle. Le laborantin remplit un pot au granulateur, le referme, le laisse revenir à température, puis l’ouvre sous son nez. Ce que la matière a gardé se sent : un fond de boisson, un parfum de lessive, l’odeur douceâtre du polyéthylène chauffé.
Elle décide de l’acheteur. Un granulé qui sent ne partira pas en cosmétique ni en emballage alimentaire. Il ira au tube, au sac poubelle, au mobilier urbain.
Le contact alimentaire, lui, se joue à l’entrée bien plus qu’à la sortie. Le règlement européen 2022/1616 reconnaît le recyclage mécanique du PET post-consommation, et l’assortit d’une condition sur la matière première : au plus 5 % d’objets ayant servi au contact d’autre chose que des denrées alimentaires. Au-delà, la ligne peut être irréprochable, le granulé n’ira pas dans une bouteille.
Le laborantin repose le pot, note l’heure et le numéro de lot, et le big bag reste sur sa palette en attendant la viscosité, qui tombera dans deux heures. Le suivant est déjà en train de se remplir sous le granulateur.