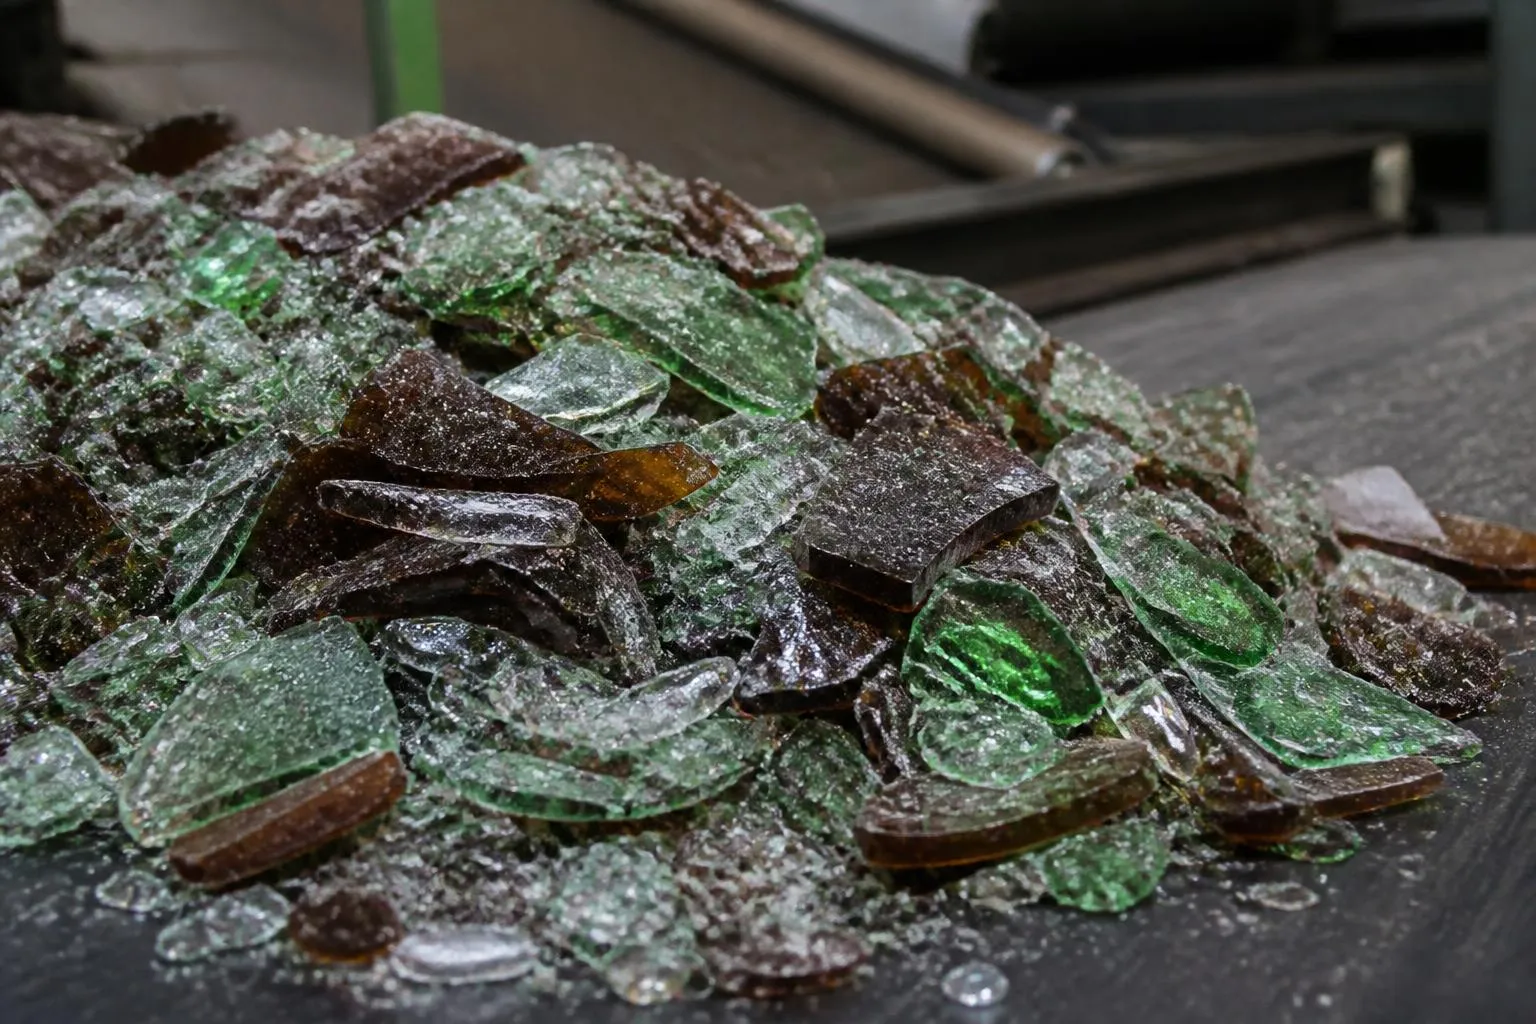
100 grammes par tonne. C’est tout ce que le règlement européen laisse passer de céramique, de pierre et de porcelaine dans un calcin destiné à repartir en bouteille, à condition que les morceaux dépassent le millimètre. Une tasse ébréchée en pèse 200 à elle seule : lâchée dans la colonne d’apport, elle met deux tonnes de calcin hors des clous. Le recyclage du verre se règle sur cette arithmétique, jamais sur le geste de l’habitant. Le bocal qui tombe par l’ouverture ronde ne part pas au four ; il part dans un atelier qui va lui retirer, dans cet ordre, son étiquette, sa capsule et les éclats qui ne fondent pas. Un matin de vérification électrique, le conducteur me montre sa ligne depuis la passerelle, et il faut se mettre dos au crible pour s’entendre parler.
1 · La réception et le pré-tri. Deux valoristes en cabine au-dessus de la table d’alimentation, et le conducteur de chargeuse qui les nourrit depuis le quai.
- Entre
- Le contenu des colonnes d’apport, par camions de 20 à 25 tonnes pesés au pont-bascule.
- Il s’y passe
- La chargeuse pousse le verre dans une trémie doseuse, un tapis l’étale en nappe, et les mains sortent ce qu’aucune machine ne reprendra ensuite : le sac fermé, la plaque de vitrocéramique, le bout de pare-brise, la bouteille encore pleine.
- Avec
- Une trémie doseuse à tapis extracteur et une cabine de pré-tri mise en surpression.
- En
- Une vingtaine de tonnes par heure sur la ligne.
- Sort
- Un flux régulier, débarrassé de ses gros indésirables.
- Ce qui rate
- Le lot déclassé, celui qui arrive chargé de gravats ou d’ordures mêlées au verre. Le règlement européen exclut les déchets municipaux en mélange de la matière entrante : le lot ne peut plus donner de calcin, et il repart aux frais de qui l’a apporté.
2 · Le criblage et l’aspiration. Un conducteur d’installation, seul en salle de commande pour toute la ligne, qui descend quand le bruit change.
- Entre
- Le flux étalé, avec ses étiquettes, ses films, ses bouchons plastique et ses restes de contenu.
- Il s’y passe
- Un concassage ramène tout sous une même taille, un crible sépare les coupures, et une hotte aspire au passage tout ce qui vole : papier, plastique souple, bouchon de liège.
- Avec
- Un crible à étages et un séparateur aéraulique posé au-dessus de la chute.
- En
- Une coupure haute vers 60 mm, une coupure basse à 10 mm.
- Sort
- Du verre entre 10 et 60 mm, la seule taille que les caméras savent lire.
- Ce qui rate
- Les fines, tout ce qui passe sous 10 mm. Elles quittent la chaîne alors qu’elles sont surtout du verre, et elles emportent avec elles la part la plus concentrée en céramique broyée. Plus le verre a voyagé cassé, plus il y en a.
3 · Le déferraillage. Personne en poste. La maintenance vide les bacs deux fois par jour et regarde ce qu’il y a dedans.
- Entre
- La coupure 10-60 mm, avec ses capsules couronne, ses opercules et ses bagues d’aluminium.
- Il s’y passe
- Un aimant suspendu au-dessus du tapis enlève tout ce qui est ferreux, puis un rotor à aimants tournant sous la bande éjecte l’aluminium en le repoussant par courants induits.
- Avec
- Un overband magnétique, puis un séparateur à courants de Foucault.
- En
- Il faut descendre sous 50 ppm de métaux ferreux et 60 ppm de non ferreux.
- Sort
- Du verre sans métal, prêt pour les caméras.
- Ce qui rate
- La bague d’aluminium qui passe. Dans le bain, elle réduit la silice sur place, sème des billes de silicium métal et dégage du gaz. Entre l’enfournement et le premier défaut visible sur la ligne, il s’écoule 7 à 10 heures, et la purge du four prend ensuite plusieurs jours.
4 · Le tri optique des infusibles. Le conducteur règle les seuils depuis son écran ; un contrôleur qualité prélève un seau en sortie à chaque poste.
- Entre
- Le verre calibré, en nappe sur toute la largeur du tapis.
- Il s’y passe
- Le flux passe devant une rampe lumineuse : ce qui laisse passer la lumière est du verre, ce qui l’arrête est un infusible, et une buse le chasse du flux quelques millisecondes plus tard. Une seconde machine, plus loin, sépare l’incolore du coloré.
- Avec
- Une trieuse optique en transmission et sa rampe de buses à air comprimé.
- En
- Le tapis défile à 3 mètres par seconde, chaque machine tenant 3 à 10 tonnes par heure.
- Sort
- Du calcin prêt à l’emploi, expédié avec une attestation de conformité par chargement.
- Ce qui rate
- L’éjection est brutale : le jet emporte les voisins du morceau visé. Le bac de rejet d’une trieuse contient de l’ordre de 80 % de verre parfaitement recyclable, et c’est le prix à payer pour attraper le tesson de faïence.
5 · L’enfournement. À la verrerie, un opérateur composition sur la tour de mélange et un conducteur de four en salle de contrôle.
- Entre
- Le calcin livré, jusqu’à 90 % du lit de fusion sur un four à verre coloré, complété de sable, de carbonate de soude et de calcaire.
- Il s’y passe
- Le mélange est dosé au silo, puis une enfourneuse le pousse par la gueule du four sur le bain déjà liquide, où il forme un radeau qui s’enfonce en fondant.
- Avec
- Un four à bassin chauffé au gaz, parfois précédé d’un préchauffeur qui monte le calcin à 350 °C avec les fumées sortantes.
- En
- Le bain tient entre 1 300 et 1 550 °C, la voûte encaissant jusqu’à 1 650 °C.
- Sort
- Du verre affiné, débarrassé de ses bulles, qui part au canal de distribution vers les machines de formage.
- Ce qui rate
- La pierre, ce résidu opaque qui n’a pas fondu et qu’on retrouve pris dans la paroi de la bouteille. Elle ne se voit pas au tri, elle se voit à l’embouteillage, quand le col se fend sous la pression.
Le règlement laisse passer 100 grammes de céramique par tonne, et on les pèse à la main
Le calcin cesse d’être un déchet à des conditions écrites, dans le règlement européen n° 1179/2012, applicable depuis le 11 juin 2013. Son annexe I fixe quatre plafonds de composants non vitreux, et le plus serré vise les métaux ferreux, à cinquante parties par million.
| Ce qui se mesure | La valeur visée | L’écart toléré | Au-delà |
|---|---|---|---|
| Céramique, pierre, porcelaine, pyrocéramique, morceaux > 1 mm | zéro | 100 ppm | le lot reste un déchet |
| Les mêmes, en morceaux ≤ 1 mm | zéro | 1 500 ppm | le lot reste un déchet |
| Métaux ferreux | zéro | 50 ppm | le lot reste un déchet |
| Métaux non ferreux | zéro | 60 ppm | le lot reste un déchet |
| Matières organiques : papier, plastique, bois, tissu | zéro | 2 000 ppm | le lot reste un déchet |
Cent parties par million, c’est 100 grammes par tonne. Et le texte ne demande pas une analyse de laboratoire : il impose une inspection visuelle de chaque expédition par du personnel compétent, puis, à intervalles réguliers, une mesure par gravimétrie. Quelqu’un prélève un échantillon, sépare les corps étrangers à la main sous une bonne lumière, et les pèse. Un seuil de 100 grammes par tonne qui se contrôle à la pince et à la balance de table.
Le reste du texte est du même ordre : chaque chargement part avec son attestation de conformité, dont le producteur garde copie un an, et le système qualité de l’atelier est vérifié tous les trois ans par un organisme accrédité.
La vitrocéramique fond vers 1 700 °C, soit 200 de plus que ce que le bain sait donner
Un infusible se reconnaît à une seule propriété : sa température de fusion dépasse celle du bain. La plaque de cuisson en vitrocéramique en est le cas d’école, elle demande autour de 1 700 °C, quand un bain de verre d’emballage travaille entre 1 300 et 1 550 °C. Le morceau traverse donc le four sans changer d’état.
Ce qu’il devient ensuite porte un nom depuis longtemps : une pierre, un résidu opaque de matière non dissoute pris dans la masse. Autour d’elle, le verre s’est refroidi à une autre vitesse et les tensions restent dans la paroi. La bouteille sort bonne à l’œil, passe l’inspection, et se fend trois semaines plus tard sur une ligne d’embouteillage. Le grès, la faïence, le carrelage, le caillou et le grain de meule abrasive font tous la même chose.
Le même matériau redevient acceptable en dessous d’une certaine taille. Broyé sous 500 micromètres, un éclat de céramique se dissout dans le bain en un temps compatible avec la marche d’un four. C’est ce qui explique les deux seuils du règlement : 100 ppm au-dessus du millimètre, quinze fois plus en dessous. Un tesson de faïence de 3 mm est un défaut ; le même réduit en poudre passe pour de la matière première.
Dans le bac de rejet d’une trieuse optique, quatre morceaux sur cinq sont du verre
Une trieuse optique ne prélève rien : elle chasse. Le morceau repéré est éjecté par un jet d’air comprimé qui part en quelques millisecondes, sur un tapis lancé à 3 mètres par seconde, et le jet ne fait pas dans la dentelle. Il emporte ce qui touche le tesson visé. C’est la raison pour laquelle le bac de rejet d’une machine contient de l’ordre de 80 % de verre recyclable.
L’autre saignée est en amont. Le tri optique ne travaille pas économiquement en dessous de 10 mm, et certains ateliers descendent à 7 mm au prix d’une qualité de tri moins bonne. Tout ce qui passe sous la coupure sort donc de la chaîne sans avoir été regardé, et cette fraction est justement la plus chargée en céramique broyée et en restes alimentaires.
Additionnées, ces deux pertes se chiffrent : autour de 5 % de la masse entrante dans un atelier bien réglé, jusqu’à 18 % de la production chez certains recycleurs, dont les rebuts partent en couverture de décharge. Le verre y est encore, mais aucun four n’en veut.
Entre l’aluminium enfourné et le défaut sur la ligne, il passe 7 à 10 heures
Le conducteur de four ne voit pas le calcin entrer. Il voit des courbes, une caméra sur la gueule du four, et la nappe de verre qui avance. Sous les yeux en permanence : la température du bain, le niveau de verre, et l’aspect du radeau de matière qui flotte devant la gueule et doit s’enfoncer au bon endroit.
Quand une pollution métallique passe, elle se manifeste en différé. Un verrier de plat décrit la séquence : entre l’entrée de l’aluminium et le moment où la crise devient perceptible sur la production, il s’écoule 7 à 10 heures, puis il faut plusieurs jours de purge avant de revenir à une qualité normale. Tout ce qui a coulé pendant ce temps est perdu, et il faut isoler le verre produit à ce moment-là pour qu’il ne revienne pas en calcin.
Il décide seul de ralentir la tirée et de corriger la composition. L’arrêt, lui, ne lui appartient pas. Un four à bassin marche entre dix et quinze ans sans s’éteindre, il monte en température sur plusieurs semaines, et son extinction se prépare des mois à l’avance. La relève se fait devant l’écran, en se disant ce qui a bougé dans les huit heures et à quelle heure exactement.
Le recyclage du verre fait tomber 200 kg de CO₂ par tonne, pas les 1 550 °C du four
Un four chargé à 90 % de calcin tient exactement la même consigne qu’un four de matière vierge. La chaleur ne sert pas qu’à liquéfier : elle sert à affiner, c’est-à-dire à laisser les bulles remonter à travers un liquide très visqueux, et cette opération-là réclame ses 1 500 °C quoi qu’on enfourne. L’économie porte sur l’énergie qu’il faut dépenser pour y arriver.
Le mécanisme est chimique. Le verre vierge se fabrique en cassant des carbonates : le carbonate de soude et le calcaire se décomposent en oxydes et lâchent leur gaz carbonique, et cette réaction prend de la chaleur. Ces réactions, le calcin les a déjà subies ; sa masse est d’environ 20 % inférieure à celle des matières premières qu’il remplace, parce que ce gaz est déjà parti. Il ne reste qu’à le ramollir.
Chaque tranche de 10 % de calcin en plus dans le lit de fusion retire 2 à 3 % d’énergie de fusion. Une tonne de calcin remplace environ 1,2 tonne de matières de carrière, et supprime les 200 kilos de gaz carbonique que la décarbonatation aurait dégagés pour cette tonne de verre. Les 200 autres kilos, ceux de la combustion du gaz sous la voûte, restent dus.
De l’autre côté du compteur, il y a le sable qu’on ne sort pas. Un four de 600 tonnes par jour consomme 2 300 tonnes de sable de carrière par semaine s’il tourne sans calcin. La benne de fines qui repart de l’atelier de tri, elle, roule vers une décharge à quarante minutes de là, et le camion revient le lendemain matin.